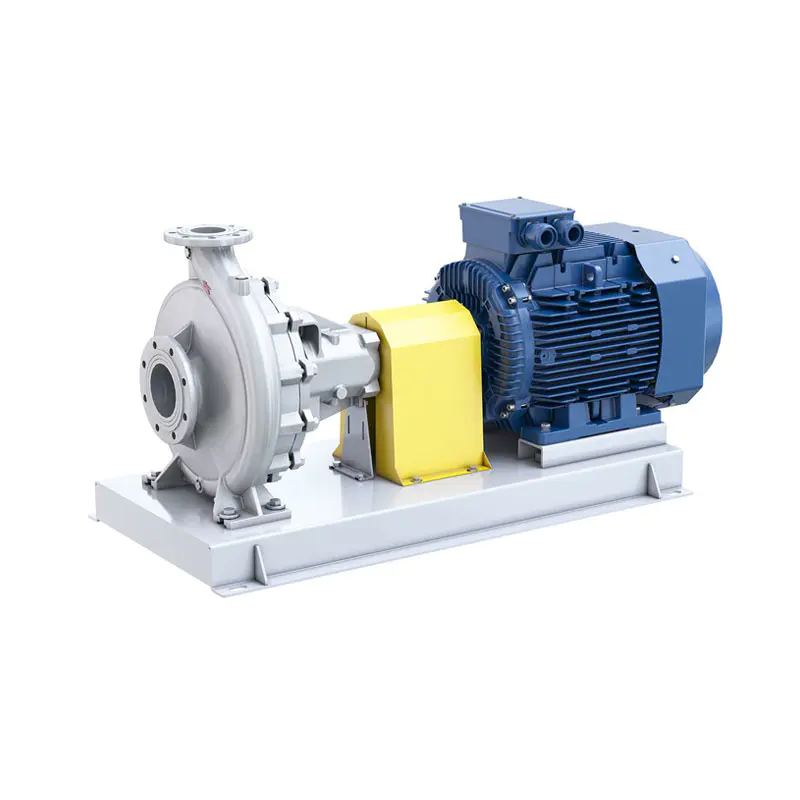
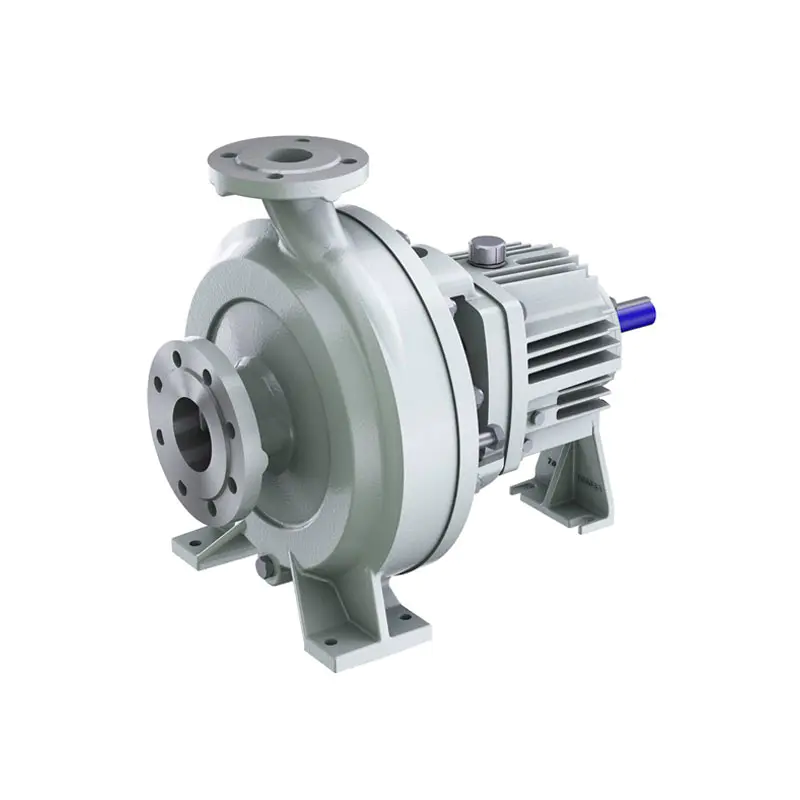
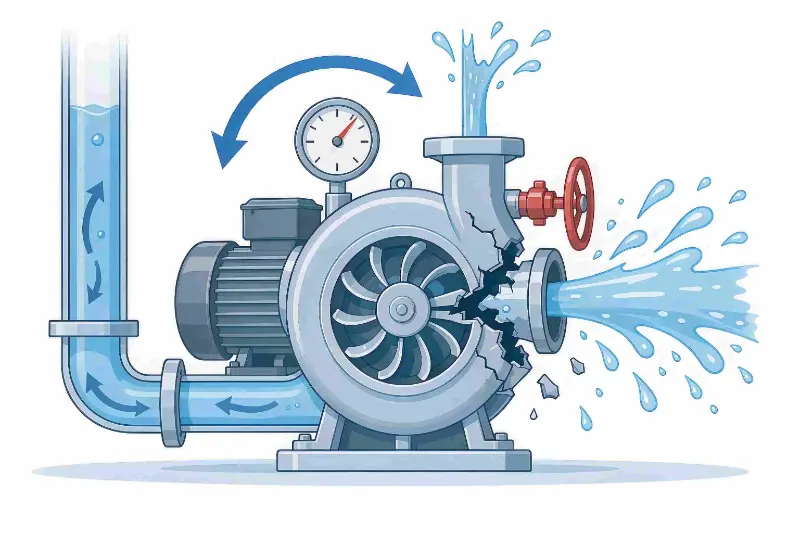
Слика: Шема повећања притиска затвореног вентила узрокованог затварањем испусног вентила, што доводи до пуцања кућишта пумпе и избацивања медија
Већина руптура тела пумпе произилази из мртвог смера (пораст притиска у затвореном вентилу), погрешног даљинског покретања и кварова аутоматских блокада. Овај чланак се бави сценаријима ручног, даљинског и аутоматског покретања/заустављања како би објаснио верификацију вентила, радне процедуре и одржавање блокаде инструментације, чиме се спречавацентрифугална пумпаинциденти руптуре прекомерног притиска.Теффикоје увек давао приоритет сигурности рада центрифугалне пумпе и пружа потпуне смернице за сигуран рад и одржавање за опасности од пуцања тела пумпе. Да би се у основи избегли такви инциденти, не може се ослањати само на хардверску заштиту; верификација вентила, даљинска потврда и аутоматско управљање блокадом морају се применити на сваку операцију покретања/заустављања.
Мртво кретање (ради против затвореног вентила) је физички основни узрок велике већине пукнућа тела пумпе, а системи аутоматске контроле повећавају овај ризик:
У малом и средњем резервоару за складиштење хемијских сировина, након што је завршено одржавање центрифугалне пумпе за пренос у резервоар за складиштење, екипа за одржавање је обновила опрему, али је заборавила да отвори испусни вентил, а затим пребацила пумпу у аутоматски режим. Пумпа се аутоматски покреће и зауставља на основу сигнала нивоа резервоара, без икога на лицу места. Када је ниво резервоара порастао на подешену вредност окидача, ПЛЦ систем је аутоматски покренуо центрифугалну пумпу. Течност у затвореној комори пумпе је непрекидно мешана ротором; у року од само 90 секунди медијум се брзо загрејао и испарио, а притисак унутар пумпе је наставио да расте. Пошто блокада ниског протока постројења није била калибрисана више од две године, њен сензор је закачио и отказао, а заштита од искључења није активирана. На крају је кућиште пумпе пукло и високотемпературни медијум је прскао напоље, уништавајући опрему на лицу места и принудивши хитно гашење производне линије, што је резултирало значајним губицима поправке и застоја. Извештај о истрази након инцидента идентификовао је два основна узрока: неуспех да се поново провери статус вентила на лицу места након одржавања и безбедносна блокада која је одавно прошла без функционалног тестирања.
Закључак: рад без надзора + вентили се не ресетују + неуспела блокада—прекид је резултат само комбинације ова три фактора и могао се избећи да је било који појединачни био контролисан.
Строго проверите статус свих вентила
Пре покретања пумпе, сваки линијски вентил мора бити потврђен ставку по ставку како би се спречило покретање са затвореним вентилима:
Отворене/затворене позиције вентила су критичне контролне тачке за обезбеђивање безбедног рада пумпе и морају бити формализоване у упутствима за рад опреме и контролним листама за покретање. Оператери треба да потврде сваку ставку тако што ће је означити, елиминишући ослањање на искуство и смањујући људске грешке кроз институционалне контроле.
Даљинско покретање је сценарио високе фреквенције за руптуре повећања притиска; ослањајући се само на централни контролни екран не може потврдити стварне услове на лицу места:
Многе пумпе за пражњење резервоара ослањају се на инструментацију нивоа и ПЛЦ програме за аутоматско покретање/заустављање и рад без надзора, што ризик чини још већим.
Након радова на одржавању или цевоводу, а пре преласка на аутоматски режим управљања, сви вентили морају бити поново проверени на лицу места: улазни вентил потпуно отворен, испусни вентил у свом почетном унапред подешеном положају и сви вентили за одзрачивање затворени. Типичан сценарио ризика: када ниво резервоара достигне високу тачку, аутоматски контролни систем покреће пумпу, али испусни вентил након одржавања остаје затворен, директно стварајући мртви притисак који узрокује пуцање кућишта пумпе за кратко време.
Да би се спречило аутоматско покретање пумпе када су вентили на линији затворени, мора се инсталирати комплетан сет уређаја за заштиту инструментације:
Оперативне контроле се баве људском грешком, док хардверска заштита држи последњу безбедносну линију:
Цео систем заштите се састоји од три слоја:
Огромна већина руптура центрифугалне пумпе нису проблеми са квалитетом опреме, већ су резултат погрешног рада вентила у комбинацији са неуспјехом заштите аутоматске контроле.Теффикопрепоручује предузећима да стандардизују управљање безбедношћу у три режима покретања/заустављања – ручни, даљински и аутоматски – да имплементирају безбедносну заштиту целог процеса и да континуирано смањују ризике за безбедност производње које представља руптура тела пумпе због превеликог притиска.